
Trang chủ / Tin tức / Tin tức trong ngành / Các bộ phận đúc bằng nhựa: Vật liệu, quy trình và mẹo sản xuất chính xác
Các bộ phận đúc bằng nhựa có xu hướng là thành viên thầm lặng của bất kỳ nhóm sản phẩm nào. Họ giữ vững lưỡi dao phẫu thuật, đặt liều thuốc vào đúng vị trí, đệm thanh chống điện hoặc ngồi bên trong máy in thực hiện cùng một công việc nhỏ cả triệu lần mà không phàn nàn. Nếu bạn chỉ định chúng, thiết kế xung quanh chúng hoặc sản xuất chúng, bạn đã biết các câu hỏi thực sự hiếm khi xoay quanh vật liệu nhựa. Chúng hướng tới sự nhất quán: cùng độ vừa vặn, cùng cảm giác, cùng kích thước, hết đợt này đến đợt khác.
Phần tiếp theo là cái nhìn thực tế về các bộ phận đúc bằng nhựa: thuật ngữ này bao gồm những gì, các lộ trình đúc chính khác nhau như thế nào, tại sao việc lựa chọn vật liệu lại thay đổi nhiều như vậy và những chi tiết nào thường quyết định xem một bộ phận có hoạt động tại hiện trường hay gây rắc rối trên dây chuyền lắp ráp hay không.
Nói rộng hơn, bộ phận đúc bằng nhựa là bất kỳ thành phần nhựa nào có hình dạng được hình thành bên trong một công cụ, thay vì được cắt, gia công hoặc liên kết từ tấm. Khuôn và khuôn có nhiều dạng, đó là lý do tại sao danh mục này trải dài từ nút nặng 2 gam cho đến bình chứa nước.
Các thành viên tiêu biểu của gia đình bao gồm:
Hầu hết công việc của chúng tôi đều nằm ở phần cuối chính xác của nhánh ép phun: các bộ phận vừa và nhỏ được đo bằng gam, trong đó vài phần trăm milimét quyết định liệu giá đỡ kim có đặt đúng vị trí hay cần đẩy di chuyển trơn tru hay không.
Các kỹ sư mới biết đến chủ đề này thường cho rằng tất cả nhựa đúc đều được sản xuất theo cùng một cách. Không phải vậy, và việc sớm chọn sai lộ trình có thể khiến dự án rơi vào tình trạng chi phí dụng cụ không cần thiết hoặc hình dạng không thể lấp đầy được. Bảng dưới đây là một định hướng nhanh chóng.
| Quy trình | Nhựa hình thành như thế nào | Các bộ phận đúc điển hình |
|---|---|---|
| ép phun | Chất nóng chảy được bơm vào khuôn thép kín và nguội dưới áp suất | Vỏ, tay cầm, bánh răng, đầu nối, ống lót, các bộ phận kết cấu nhỏ |
| Đùn | Chất nóng chảy được đẩy liên tục qua khuôn, sau đó được làm nguội và cắt | Ống, ống, profile, tấm, cách điện cáp |
| Đúc thổi | Một ống đã được làm mềm được bơm căng vào thành của một khuôn rỗng | Chai, bình, bình xăng, thùng rỗng |
| Đúc nén | Một điện tích đo được được ép vào một khoang được nung nóng và lưu hóa | Tấm lớn, chất cách điện, linh kiện composite |
| Đúc quay | Bột tan chảy và phủ bên trong khuôn quay chậm | Xe tăng, công trình vui chơi, vỏ rỗng lớn |
Quá trình ép phun chiếm ưu thế bất cứ khi nào dung sai và độ lặp lại quan trọng nhất vì khuôn xác định hình dạng và máy lặp lại chu trình. Các tuyến đường khác giành được vị trí của mình thông qua chiều dài liên tục, thể tích rỗng hoặc diện tích bề mặt rất lớn chứ không phải thông qua kiểm soát kích thước chặt chẽ.
Hai phần có thể có hình dạng giống hệt nhau và hoạt động hoàn toàn khác nhau nhờ lớp nhựa phía sau chúng. Khi chúng tôi xem xét một dự án mới, việc lựa chọn vật liệu thường tuân theo chức năng chứ không phải ngược lại.
Sự pha trộn là nơi mọi thứ trở nên thú vị. Bánh răng trống được đúc từ PA66 với 30% sợi thủy tinh và một lượng nhỏ PTFE đạt được độ cứng từ thủy tinh và bề mặt ma sát thấp hơn từ PTFE, đó chính xác là những gì cơ chế định lượng cần qua hàng nghìn chu kỳ. Những bổ sung nhỏ như thế này thường là sự khác biệt giữa một bộ phận vượt qua quá trình xác nhận và một bộ phận không đạt được ba tháng sau đó.
Độ chính xác hiếm khi là kết quả của một động thái thông minh. Nó tích lũy từ hàng chục quyết định thông thường được đưa ra hoặc tránh được trong quá trình phát triển công cụ và quy trình. Độ dày của tường, góc nháp, vị trí cổng, cách bố trí làm mát và bù độ co ngót đều định hình các kích thước cuối cùng trước khi chụp bức ảnh đầu tiên. Hiểu biết các quyết định thiết kế khuôn được thực hiện như thế nào cho đến phần hoàn thiện làm cho phần còn lại của cuộc trò chuyện trở nên dễ dàng hơn nhiều.
Về phía quy trình, nhiệt độ nóng chảy, nhiệt độ khuôn, tốc độ phun, áp suất giữ và thời gian làm mát đều để lại dấu vân tay trên bộ phận. Việc sấy nhựa cũng vậy, điều này rất dễ bị bỏ qua và gây sai sót tốn kém với các vật liệu hút ẩm như PA và PC. Bởi vì chúng tôi xây dựng khuôn mẫu của riêng mình nên việc điều chỉnh diễn ra bằng thép chứ không phải trên bảng tính. Nếu một chiếc xương sườn cần thêm một phần mười milimét nhẹ nhõm, nó có thể được cắt và kiểm tra lại thay vì tranh cãi.
Các thành phần nhỏ giống nhau xuất hiện trong các ngành rất khác nhau, đây là một trong những phần thú vị hơn khi làm việc trong lĩnh vực này. Chiến lược dung sai được phát triển cho một ứng dụng thường trở thành chính xác những gì ứng dụng khác cần.
Đây là lĩnh vực đòi hỏi khắt khe nhất mà chúng tôi phục vụ. Cán dao mổ ít xâm lấn cần có bề mặt nhẵn và kim cố định đáng tin cậy. Bút tiêm phụ thuộc vào thanh đẩy, bánh răng trống, nút điều chỉnh liều lượng và giá đỡ nạp tiền để tiếp tục hoạt động qua hàng nghìn lần truyền động. Đầu nối nội soi trong suốt đòi hỏi độ rõ quang học không có dấu hiệu dòng chảy nhìn thấy được. Càng rộng phụ kiện ép phun y tế lĩnh vực này thưởng cho ba thói quen giống nhau ở mọi nơi: cấp độ vật liệu chính xác, độ sạch sẽ và độ lặp lại kích thước.
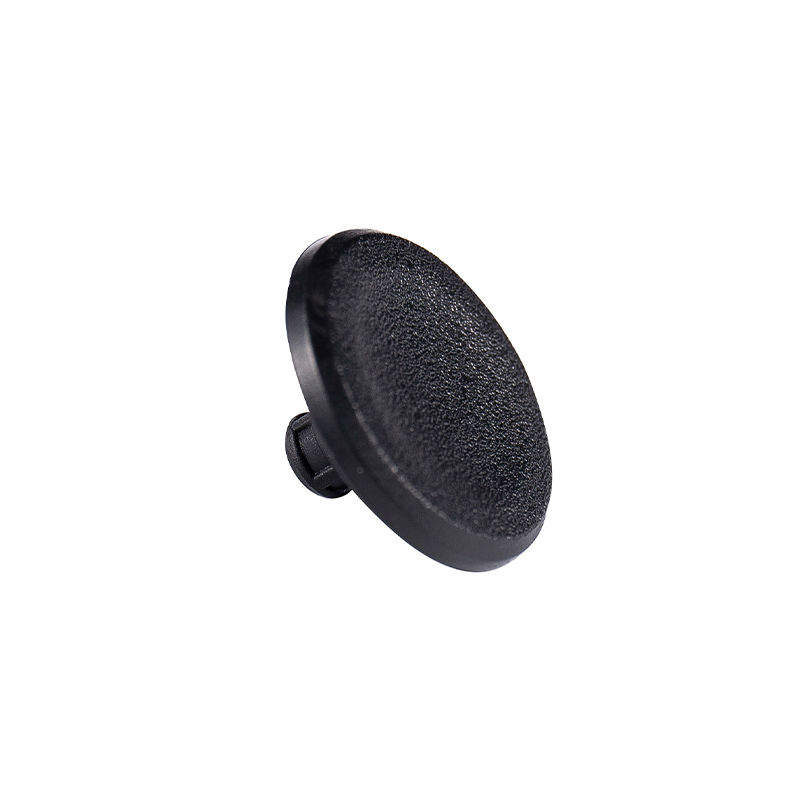 Nút phát hành POM cho bút tiêm y tế Nút nhả POM 0,70g dành cho bút tiêm, với kích thước chính xác, nhả liều êm ái bằng một tay và bề mặt chống trượt để sử dụng thường xuyên. Xem sản phẩm →
Đằng sau phần trang trí và xung quanh các cơ chế, các bộ phận bằng nhựa xử lý nhiệt, độ rung và chu kỳ tải không đổi. Động cơ điều chỉnh độ sáng dựa vào lớp vỏ phía trên và thanh đẩy có hình dạng ổn định, trong khi thanh chống điện sử dụng ống bọc và ống lót bằng polyamit chứa đầy thủy tinh để giữ vừa khít khi nhiệt độ thay đổi.
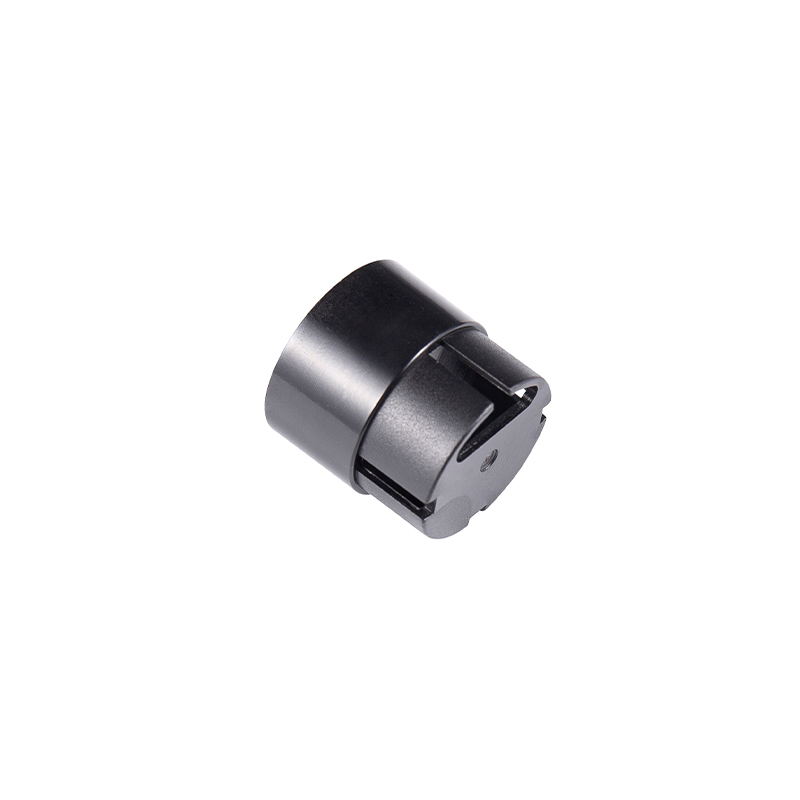 Ống lót thanh chống điện ô tô PA66 Ống lót PA66 70G33L dành cho hệ thống thanh chống điện, vừa vặn chính xác, chịu nhiệt 80–120°C và hỗ trợ ổn định trong bộ nâng cửa sổ hoặc thiết bị mở cốp. Xem sản phẩm →
Các bộ phận bên trong máy in, đế và núm đèn, nắp đầu động cơ, móc và bánh răng máy móc thực phẩm cũng như vỏ máy kiểm tra chất lượng nước đều thuộc cùng một họ. Chúng hiếm khi quyến rũ nhưng lại là bộ phận mà người dùng chạm vào và dựa vào. Các bộ phận máy in bên trong trong HIPS và PC/ABS là một ví dụ điển hình: có hình thức khiêm tốn nhưng lại đóng vai trò quan trọng trong việc liệu cơ chế có được căn chỉnh liên tục qua từng năm hay không.
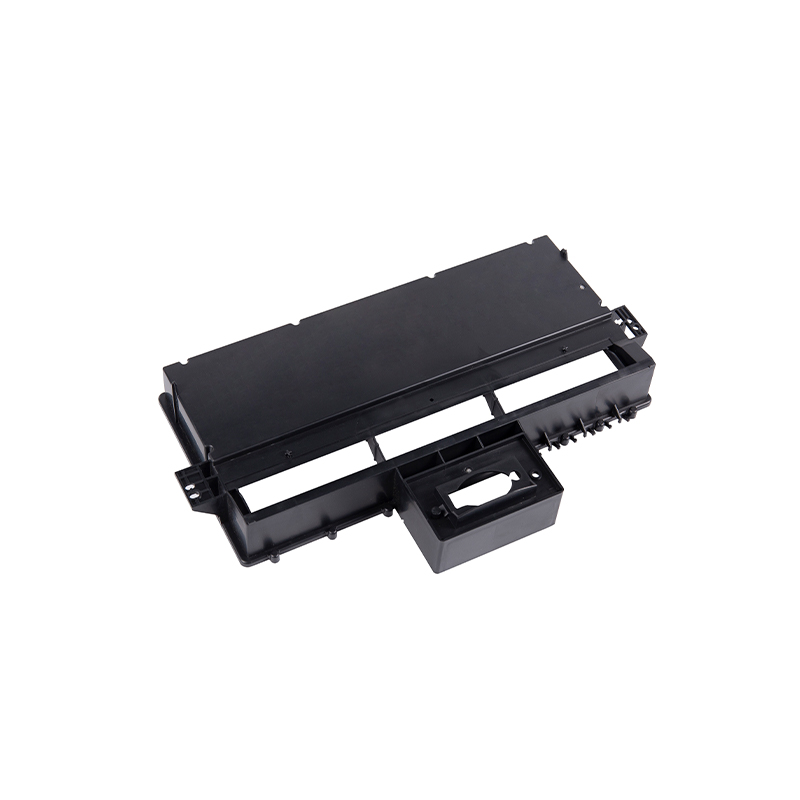 Bộ phận đúc phun bên trong máy in HIPS 108g Các phụ kiện máy in nội bộ 108g HIPS này hỗ trợ hoạt động ổn định, cách điện trong máy in 3D công nghiệp và thiết bị ép phun chính xác. Xem sản phẩm →
Các khuyết tật trong các bộ phận đúc hiếm khi bí ẩn một khi bạn biết nơi để tìm.
Không ai trong số này được giải quyết bằng cách quay số. Chúng được giải quyết bằng cách đọc từng phần, công cụ và quy trình cùng nhau.
Hầu hết người mua các bộ phận đúc chính xác không tìm kiếm nhà cung cấp lớn nhất. Họ đang tìm kiếm một giải pháp có thể trả lời các câu hỏi một cách rõ ràng, giữ được các kích thước theo thời gian và đưa ra điều gì đó hữu ích khi một thiết kế sắp gây ra vấn đề.
Chúng tôi đã sản xuất khuôn mẫu chính xác và các bộ phận đúc ở Tô Châu từ tháng 9 năm 2002, làm việc từ một nhà máy rộng hơn 10.180 mét vuông tại Khu công nghiệp Hengjing, Quận Wuzhong. Với đội ngũ khoảng 50 người, máy phun điều khiển bằng máy tính chính xác và thiết bị sản xuất khuôn mẫu của riêng chúng tôi, chúng tôi xử lý các bộ phận vừa và nhỏ cho các khách hàng thử nghiệm y tế, ô tô, điện, động cơ, thực phẩm và môi trường. Không có gì kỳ lạ, chỉ là một thói quen lâu dài là chú ý đến các chi tiết giữ cho các bộ phận đúc bằng nhựa hoạt động.
Bản quyền © Tô Châu Huanxin Công ty TNHH Chính xác, Ltd. Mọi quyền được bảo lưu.


